




Neváhajte kontaktovať, keď nás potrebujete!
 Domov / Novinky / Priemyselné správy / Vysvetlenie CNC kódovacieho jazyka: G-kód, M-kód a ovládacie dialekty pre strojníkov
Vysvetlenie CNC kódovacieho jazyka: G-kód, M-kód a ovládacie dialekty pre strojníkov
 2026.10.14
 Priemyselné správy
Dva sústruhy stojace vedľa seba v tej istej dielni dokážu spustiť to, čo vyzerá ako rovnaký program, a napriek tomu sa správajú odlišne. Jeden ovládací prvok číta G71 ako dvojblokový cyklus sústruženia a hrubuje súčiastku presne tak, ako je napísané; iný očakáva volanie cyklu a spustí alarm na prvom riadku. Táto medzera je dôvod, prečo si fráza CNC kódovací jazyk zaslúži skutočnú definíciu namiesto jednoslovnej odpovede.
Krátka odpoveď: kódovacím jazykom CNC je G-kód, štandardizovaný ako ISO 6983, zostavený z písmen adresy, ktoré popisujú pohyb, posuv, rýchlosť a výber nástroja. Okolo tohto jadra každý tvorca ovládacích prvkov vrství svoje vlastné M-kódy, pevné cykly, makro premenné a synchronizačné príkazy. Naučte sa štandardné jadro a môžete čítať takmer akýkoľvek program. Naučte sa dialekt a môžete skutočne spustiť stroj.
Nasleduje bloková štruktúra, kódy používané každý deň, modálne skupiny a pasce usporiadania v nich, hlavné dialektové rodiny, programovanie makier a podvretena a ako dokázať program pred tým, ako sa dotkne kovu.
Z čoho kódovací jazyk CNC v skutočnosti pozostáva
G-kód nesie geometriu a posuv: kde sa nástroj pohybuje, ako rýchlo a po ktorej dráhe. M-kódy nesú funkcie stroja: zapnutie a vypnutie vretena, chladenie, upnutie a uvoľnenie skľučovadla, výmena nástroja, koník, zastavenie programu. Písmená adresy poskytujú parametre - X, Y a Z pre polohu, F pre posuv, S pre rýchlosť, T pre nástroj a offset, N pre poradové číslo.
Tri detaily zachytia ľudí skoro. Na väčšine sústružníckych centier je X naprogramované ako priemer a nie ako polomer, takže X50.0 otáča priemer 50 mm. Posuv môže byť za minútu (G98) alebo za otáčku (G99) a rovnaká hodnota F znamená v každom režime niečo úplne iné. A G-kód nie je jediný formát súboru: ovládací prvok číta jeden špecifický dialekt a pred spustením výstupu musí byť pre tento dialekt napísaný CAM postprocesor.
Ak si ešte len budujete plynulosť, a prehľadný prehľad základov sústruženia a frézovania stojí za hodinu vášho času, kým začnete upravovať výrobné programy.
Anatómia jedného bloku
Blok je jeden riadok programu a potrebuje iba adresy, ktoré sa menia. Hrubovací pohyb na sústruhu môže čítať N120 G01 X48.0 Z-32,0 F0,25 - poradové číslo, príkaz lineárnej interpolácie, absolútna poloha priemeru, absolútna poloha Z a posuv 0,25 mm na otáčku.
Čítajte zľava doprava, blok je veta: stroju sa povie, aký pohyb má urobiť, kde má skončiť a ako rýchlo sa tam dostať. Zobrazené písmená predstavujú slovnú zásobu jazyka.
| Adresa | Čo to robí | Príklad |
|---|---|---|
| N | poradové číslo bloku; užitočné pri vyhľadávaní alebo reštartovaní uprostred programu | N120 |
| G | Prípravný alebo pohybový príkaz | G01 |
| X, Y, Z | Cieľová poloha na hlavných osiach; absolútne pod G90, prírastkové pod G91 | Z-32.0 |
| U, W | Inkrementálny zdvih na mnohých ovládacích prvkoch otáčania, pričom U sa zvyčajne píše ako priemer | U0,5 |
| F | Rýchlosť podávania; za minútu pri G98, za otáčku pri G99 | F0.25 |
| S | Otáčky vretena v ot./min. alebo obvodová rýchlosť, keď je aktívna konštantná povrchová rýchlosť | S800 |
| T | Číslo nástroja a číslo ofsetu, často zapísané spolu | T0303 |
| M | Funkcia stroja, ako je smer vretena, chladiaca kvapalina alebo zastavenie programu | M08 |
| R, P, Q, D | Parametre cyklu a kompenzácie; význam závisí od používaného cyklu | P100 Q200 |
| # | Makro premenná používaná na aritmetiku a odovzdávané hodnoty | #100=25,0 |
Tabuľka je slovná zásoba; gramatika je modálny stav. Ovládací prvok si pamätá, čo bolo aktívne na predchádzajúcom riadku, a používa to, kým ho nenahradí iný príkaz z rovnakej skupiny.
G-kódy, s ktorými sa stretnete každý deň
Pracovný program sústruženia využíva prekvapivo malý súbor G-kódov. Nižšie uvedená tabuľka pokrýva väčšinu toho, čo sa objaví na dvojosovom sústruhu za bežný týždeň.
| kód | Funkcia | Typické použitie |
|---|---|---|
| G00 | Rýchle polohovanie, bez rezania | Približovacie a zaťahovacie pohyby |
| G01 | Lineárna interpolácia pri nastavenom posuve | Otáčanie, obkladanie, nuda |
| G02 / G03 | Kruhová interpolácia v smere a proti smeru hodinových ručičiek | Polomery, zaoblenia, guľové tvary |
| G04 | Zotrvajte určitý čas | Dno slepého vývrtu, čistenie drážky |
| G20 / G21 | Palcové a metrické vstupy | Nastavte raz v hornej časti programu |
| G28 | Vráťte sa do referenčnej polohy stroja | Bezpečný začiatok a koniec programu |
| G40 / G41 / G42 | Zrušenie kompenzácie frézy, vľavo a vpravo | Frézovanie profilov a hrán |
| G43 | Kompenzácia dĺžky nástroja | Výmena nástrojov na obrábacom centre |
| G50 / G92 | Svorka rýchlosti vretena alebo nastavenie súradníc v závislosti od ovládania | Rýchlostné limity a jednoduché nastavenia |
| G54 až G59 | Pracovné súradnicové systémy | Viac zariadení na jednom stole |
| G70 / G71 | Dokončovacie a hrubovacie cykly pre sústruženie | Odber materiálu na sústruhu |
| G76 | Závitový cyklus | Jednobodové vnútorné a vonkajšie závity |
| G81 / G83 | Cykly vŕtania a vŕtania s hĺbkovým vŕtaním | Vzory dier, hlboké diery |
| G84 | Cyklus klepania | Synchronizované poklepanie |
| G96 / G97 | Konštantná povrchová rýchlosť zapínania a vypínania | Čelenie a otáčanie pevnou povrchovou rýchlosťou |
| G98 / G99 | Posuv za minútu a posuv za otáčku | Rozhodovanie o tom, ako sa interpretuje F |
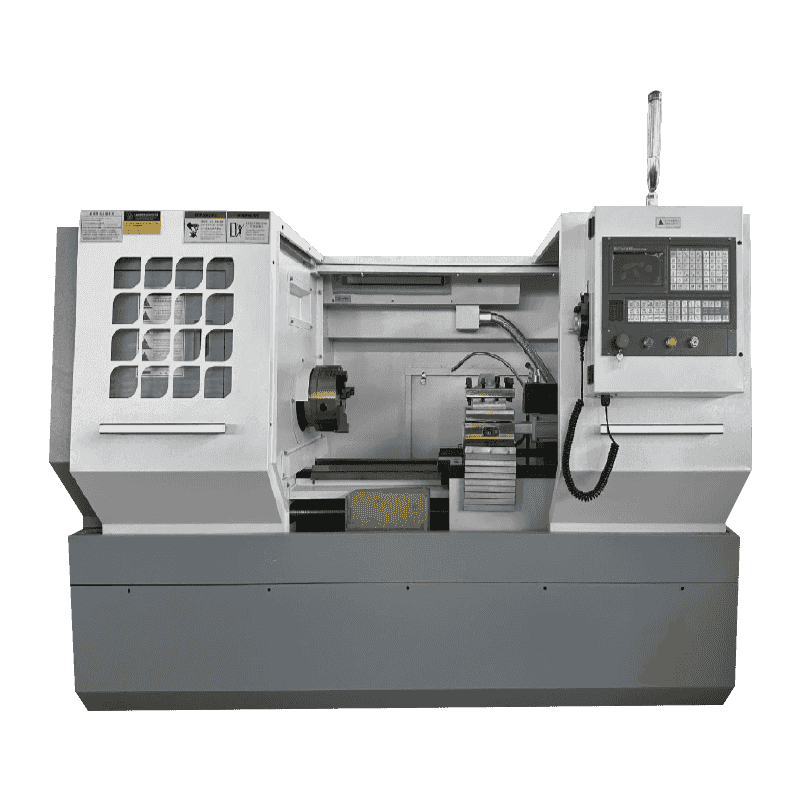
Na dvojosovom sústruhu sa zoznam ešte viac zmenšuje. Hrubovanie, dokončovanie, rezanie závitov, vŕtanie a konštantná povrchová rýchlosť pokrývajú veľkú väčšinu výrobných prác, a preto sústružnícke programy majú tendenciu vyzerať kompaktne, kým sa do záberu nedostane živý nástroj alebo druhé vreteno. Stroj, akým je napríklad vysokovýkonný horizontálny sústruh CK6150, je takmer úplne naprogramovaný pomocou G71, G70 a G76, pričom G96 ovláda povrchovú rýchlosť pri čelnom pohľade.
 Vysokovýkonný CNC horizontálny sústruh CK6150 Sústruh s numerickým riadením Zobraziť produkt →
Modálne skupiny a pasce usporiadania v nich
Každý G-kód patrí do modálnej skupiny a súčasne môže byť aktívny iba jeden kód zo skupiny. G00, G01, G02 a G03 sedia v rovnakej skupine, takže zápis G01 zruší rýchly pohyb, ktorý bol aktívny pred ním. Modálny príkaz nikdy nemusíte vypínať; pri zmene typu presunu jednoducho vydáte ďalší príkaz z rovnakej skupiny.
Niekoľko kódov je nemodálnych a pôsobí iba na blok, kde sa vyskytuje. Obvyklými príkladmi sú G04 zotrvanie, G28 referenčný návrat a G53 pohyby strojových súradníc.
Rovnako dôležité je aj usporiadanie v rámci bloku. Štyri zvyky zabránia väčšine prekvapení:
- Umiestnite príkaz jednotky (G20 alebo G21) pred akúkoľvek súradnicu a nikdy nie uprostred aktívneho cyklu.
- Nastavte režim posuvu (G98 alebo G99) pred prvou hodnotou F. Prepnutie z otáčky na minútu s rovnakým číslom F môže zmeniť skutočnú rýchlosť posuvu o faktor viac ako sto.
- Umiestnite volanie nástroja a jeho odsadenie na riadok pred ťahom, ktorý ho používa, nie po ňom.
- Pred zrušením kompenzácie frézy alebo pevného cyklu sa vráťte pomocou G00 do bezpečnej polohy.
Toto nie sú štylistické preferencie. Rozhodujú, či je ďalším blokom rýchlobežka do obrobku alebo riadený posuv v hĺbke rezu.
Dialekty: Prečo tá istá práca potrebuje iný kód
Norma definuje jadro jazyka, nie celé. Závitovanie, cykly vŕtania, správa nástrojov a syntax makier sú ponechané na zostavovateľa ovládacích prvkov, takže program napísaný pre jednu rodinu ovládacích prvkov zvyčajne potrebuje úpravu predtým, ako sa spustí na inom.
Na univerzálnych sústruhoch a sústružníckych centrách sa najčastejšie objavujú dve rodiny: viacblokové cykly v štýle Fanuc a volania cyklov v štýle Siemens. V každodennom programovaní rozdiely vyzerajú takto.
| Funkcia | Ovládanie v štýle Fanuc | Ovládanie v štýle Siemens |
|---|---|---|
| Navliekanie | G76 s dvoma alebo viacerými blokmi parametrov | G33 alebo volanie špeciálneho cyklu závitovania |
| Vŕtacie cykly | G81, G83 s parametrami R a Q | Volanie cyklu s parametrami hĺbky, zotrvania a zatiahnutia |
| Kompenzácia polomeru nástroja | G41 a G42 s číslom ofsetu D | G41 a G42 s polomerom prevzatým z tabuľky nástrojov |
| Volanie podprogramu | M98 s číslom programu | Názov podprogramu alebo explicitný príkaz volania |
| Makro premenné | Očíslované premenné napísané znakom # | R-parametre |
| Konštantná povrchová rýchlosť | G96 so samostatnou rýchlostnou svorkou | G96 s horným limitným parametrom |
Toto je praktický dôsledok pre kupujúceho: o dialekte sa rozhoduje pri kúpe, nie až potom v obchode. Ak je sústruh špecifikovaný s riadením Siemens 808D, potom programy, postprocesor a školenie operátora musia zodpovedať tejto voľbe. Stroj ako jednostĺpový vertikálny sústruh CK5116B, ktorý sa dodáva so systémom Siemens 808D, neprijme súbor cyklov v štýle Fanuc bez prepísania blokov cyklu.
 CK-5116B CNC jednostĺpový vertikálny sústruh Siemens 808D Sústruh s numerickým riadením Zobraziť produkt →
Makrá, podprogramy a práca s podvretenom
Akonáhle rodina dielov zdieľa tvar a líši sa iba rozmermi, ručné úpravy každého programu prestanú mať zmysel. Dve funkcie odstraňujú väčšinu tejto práce a tretia mení spôsob plánovania celej sekvencie.
Podprogramy
Podprogram obsahuje opakovanú sekvenciu – profil drážky, vzor otvorov, odihlovací priechod – a je volaný z hlavného programu. Zmeňte podprogram raz a každý volajúci program prevezme zmenu pri ďalšom spustení.
Makro premenné a slučky
Makro premenné ukladajú čísla, s ktorými môže program počítať. Jedno makro môže niesť skupinu priemerov, krokovať premennú medzi prechodmi a zastavovať na podmienke, namiesto duplikovania rovnakého cyklu pre každú veľkosť. Pretože aritmetická syntax je špecifická pre dialekt, programy náročné na makro sú najmenej prenosnou súčasťou akejkoľvek programovej knižnice.
Dve vretená, dva kanály
Na dvojvretenovom sústružníckom centre musí program tiež koordinovať dve vretená: odrežte na hlavnom vretene, odrežte časť, odovzdajte polotovar na pomocné vreteno, dokončite druhú plochu. Synchronizačné kódy a čakacie príkazy chránia obe strany pred kolíziou a toto je najmenej štandardizovaná oblasť jazyka. Je to presne oblasť pokrytá strojmi, ako je dvojvretenové automatické dokovacie sústružnícke centrum NC106DS, kde je sekvencia prenosu zabudovaná do konštrukcie stroja a nie improvizovaná v programe.
 NC-106DS dvojvretenové automatické dokovacie horizontálne sústružnícke centrum Dvojvretenové automatické dokovacie horizontálne sústružnícke centrum je pokročilý obrábací stroj, ktorý integruje viaceré funkcie spracovania, ako sú sústruženie, vŕtanie, vyvrtávanie... Zobraziť produkt →
Ako osvedčiť program predtým, ako rozreže kov
Takmer každá havária má rovnaký tvar: kód nebol nikdy overený oproti skutočnému stavu stroja. Krátka rutina zastihne takmer všetkých.
- Simulujte na ovládaní alebo v CAM a skontrolujte dráhu nástroja oproti výkresu, nielen kvôli kolíziám.
- Spustite program so zníženým rýchlym potlačením a aktívnym jedným blokom a sledujte zobrazenie vzdialenosti do cieľa pri každom priblížení.
- Posuňte Z kladne o bezpečnú hodnotu a spustite celý program vo vzduchu, potvrďte zmeny nástroja, korekcie, smer vretena a chladiacu kvapalinu.
- Odrežte prvú časť so zníženým prepisom posuvu, potom pred uvoľnením programu do výroby skontrolujte každý rozmer podľa výkresu.
- Zaznamenajte si korekcie, verziu programu a zoznam nástrojov na nastavovací list, aby sa ďalší chod začal od známych hodnôt namiesto pamäte.
Dve minúty jednoblokovej práce na stroji stoja oveľa menej ako zlomený držiak nástroja alebo vyradená dávka.
Čo sa opýtať pred kúpou stroja
Pretože kódovací jazyk je spojený s riadením, výber stroja a programovanie sú rovnaké rozhodnutia. Pred podpisom sa oplatí písomne potvrdiť niekoľko bodov:
- Ktorý ovládací prvok je vybavený a ktorý dialekt to znamená pre cykly, makrá a podprogramy.
- Či už existuje postprocesor pre váš systém CAM pre tento ovládací prvok.
- Koľko programovej pamäte má ovládací prvok a či je potrebné kvapkanie pre veľké súbory na povrch.
- Koľko korekcií obrobku a korekcií nástroja je dostupných pre nastavenia viacerých upínacích zariadení.
- Či už sú zahrnuté vzorové programy, zálohovanie parametrov a školenie operátora.
- Aký je uvedený akceptačný štandard a či skúšobný rez prebieha na vašej strane alebo na predvádzacej časti.
Staviteľ, ktorý strávil dve desaťročia výrobou zariadení na rezanie kovov a lodí okolo tisíc kusov ročne, má tendenciu mať na tieto otázky urovnané odpovede. Môžete si prečítať viac o pozadie a história tímu stojaceho za týmito sústruhmi predtým, než vstúpite do užšieho výberu modelu.
