






Neváhajte kontaktovať, keď nás potrebujete!
 Domov / Novinky / Priemyselné správy / CNC sústružnícky a frézovací stroj: Ako to funguje, výhody a sprievodca výberom
CNC sústružnícky a frézovací stroj: Ako to funguje, výhody a sprievodca výberom
 2026.09.09
 Priemyselné správy
Predajňa dostane žiadosť o cenovú ponuku na 500 hriadeľov z nehrdzavejúcej ocele. Každý hriadeľ potrebuje vysústružený vonkajší priemer, závit na jednom konci a krížovo vyvŕtaný otvor v blízkosti ramena. Na samostatnom sústruhu a obrábacom centre sa každá súčiastka vloží dvakrát a dvakrát sa na ňu odkazuje. Na a CNC sústružnícky a frézovací stroj , hriadeľ je upnutý raz; revolver sa zmení zo sústružníckeho nástroja na poháňaný vrták, vreteno sa zablokuje v správnom uhle a otvor sa vyreže skôr, ako diel vôbec opustí skľučovadlo. Toto jediné upnutie je celý obchodný prípad.
Sústružnicko-frézovacie stroje existujú, aby vyplnili starú priepasť medzi flexibilitou procesu a presnosťou nastavenia. Táto príručka vysvetľuje, ako funguje trieda stroja, ktoré špecifikácie skutočne rozhodujú o tom, či model vyhovuje vašim dielom, a čo je potrebné overiť pred zadaním objednávky.
Čo vlastne robí CNC sústružnícky a frézovací stroj
Priamo povedané: je to CNC horizontálna sústruhová platforma s pridaným živým nástrojom. Obrobok sa stále otáča pri sústružníckych operáciách, ale keď os C uzamkne vreteno v presnej uhlovej polohe, poháňané nástroje v revolverovej hlave sa otáčajú nezávisle a môžu frézovať, vŕtať, závitovať alebo vŕtať prvky na rovnakom upnutí. Pretože súčiastka nikdy nie je znovu upnutá, každý obrobený prvok zdieľa rovnaký vzťažný bod upnutia.
Sústružnícky základ
Lôžko, vreteník, skľučovadlo a revolverová hlava fungujú ako bežný CNC sústruh: sústružnícke nástroje zvládajú vonkajšie priemery, čelá, drážky, závity a vnútorné otvory vysokou rýchlosťou úberu kovu. Naklonené lôžko umožňuje trieskam vypadávať z reznej zóny a dodáva štrukturálnu tuhosť, ktorá sa prejavuje priamo v povrchovej úprave pri ťažkých prechodoch.
Schopnosť frézovania
Poháňané nástroje dávajú revolverovej hlave vlastnú rotačnú rýchlosť rezania. V kombinácii s polohovaním vretena na osi C môže stroj obrábať ploché, priečne otvory, drážky, drážky a mimostredové otvory, ktoré si kedysi vyžadovali samostatné obrábacie centrum. Toto pridanie premieňa jednoprocesový sústruh na kompletnú spracovateľskú stanicu.
Jedno nastavenie, jedna referencia
Na prevádzkovom efekte záleží viac ako na technických detailoch: odstránite chybu, ktorá sa objaví vždy, keď sa časť uvoľní a znova sa na ňu odkazuje. Sústrednosť medzi sústruženými a frézovanými prvkami je potom riadená skôr geometriou stroja než úsudkom operátora a prvá časť dávky je už správna namiesto čakania na skúšobné rezy.
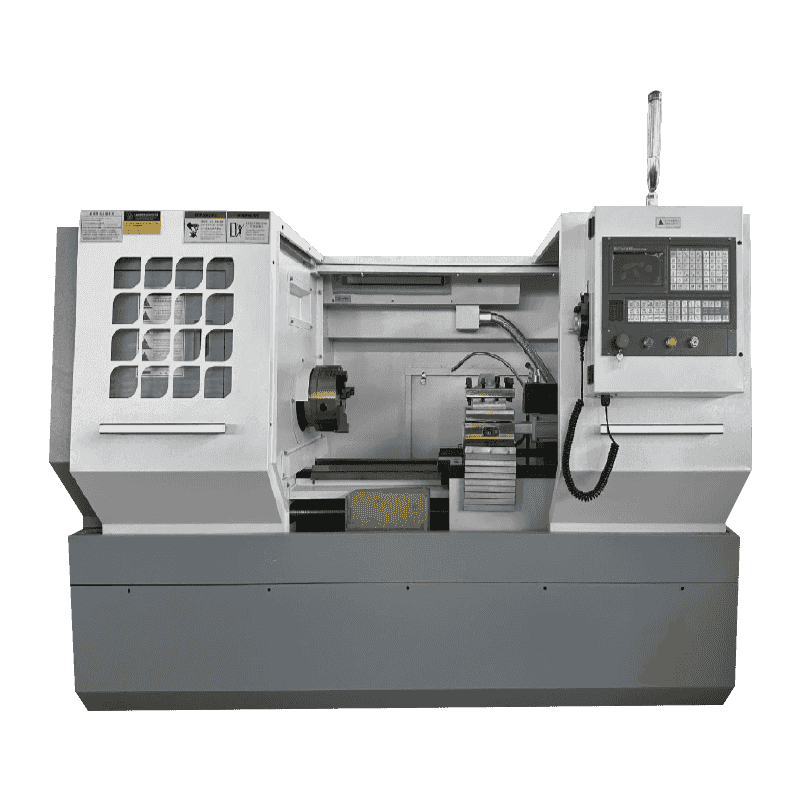
CNC stroje Hongjia Horizontálne otáčacie centrum T36P je priamym príkladom tejto kategórie: plánovaná postupnosť nástrojov zahŕňa sústruženie, vŕtanie a vyvrtávanie v jednom programovom cykle bez toho, aby sa súčiastka pohybovala medzi strojmi.
Šesť špecifikácií, ktoré rozhodujú o tom, či sa hodí
Predajný list môže obsahovať dvadsať parametrov. V praxi šesť z nich určuje, či stroj dokáže udržať vaše súčiastky, rezať váš materiál a spĺňať vaše tolerancie. Najprv porovnajte tieto čísla a až potom sa pozrite na voliteľné funkcie.
| Parameter | Čo to znamená | Typická hodnota strednej veľkosti | Prečo na tom záleží |
|---|---|---|---|
| Maximálny priemer otáčania | Najväčší výkyv obrobku, ktorý čistí lôžko, nástroje a tok triesok | 350–500 mm | Prírubové diely a vlastné čeľuste potrebujú priestor pre hlavu |
| Dĺžka otáčania | Najdlhšia časť, ktorú môže stroj podoprieť medzi stredmi | 500–1 500 mm | Dlhšie šachty vyžadujú dlhšie lôžko alebo iný model |
| Rýchlosť vretena | Maximálna rýchlosť otáčania hlavného vretena | 4 500 – 6 000 ot./min | Povrchová úprava s malým priemerom môže dosiahnuť dobré rýchlosti povrchu iba pri vysokých otáčkach |
| Stanice s poháňaným nástrojom | Počet pozícií revolverovej hlavy schopných spúšťať rotujúce nástroje pod napätím | 8-14 staníc | Viac živých staníc umožňuje, aby jeden program dokončil viac operácií |
| Rozlíšenie osi C | Najmenší uhlový polohovací krok vretena | 0,001° | Jemné rozlíšenie udržiava priečne otvory a plochy v správnom uhle |
| Presnosť polohovania | Opakovateľná lineárna presnosť posuvných osí | ±0,005–0,01 mm | Priamo obmedzuje, ktoré tolerancie výkresu môžete dodržať |
Pre väčšinu dielní je praktickým východiskovým bodom stredne veľké horizontálne sústružnícke centrum s maximálnym priemerom otáčania približne 400 – 500 mm a približne jedným metrom dĺžky otáčania. Ak vaše diely jasne sedia v týchto rozmeroch, vyberte ľahší rám a investujte ušetrený rozpočet do nástrojov alebo automatizácie.
Vyberte si konfiguráciu z dielu, nie z brožúry
Praktické pravidlo pre takmer každého kupujúceho znie: kúpte si najmenší stroj, ktorý pojme súčiastky, ktoré prevádzkujete dnes, plus väčšinu súčiastok, ktoré uvádzate, so všetkými operáciami vykonanými pri jednom upnutí. Väčší rám, ako je potrebné, stojí peniaze, podlahovú plochu a dokonca aj rezný výkon na malých obrobkoch.
1
Zmerajte skutočnú obálku
Maximálny priemer otáčania a stredová vzdialenosť musia pokrývať vašu najväčšiu časť plus výšku čeľuste a priblíženie nástroja. Hriadeľ s prírubou mení požiadavku viac, ako naznačuje jeho menovitý priemer, preto zmerajte hotový polotovar, nie základný rozmer výkresu.
2
Priraďte silu k materiálu
Nerezové, tepelne spracované zliatiny a zliatiny s vysokou tvrdosťou vyžadujú krútiaci moment vretena a konštrukčnú tuhosť viac ako maximálnu rýchlosť. Skontrolujte menovitý krútiaci moment pri prevádzkovej rýchlosti a nie pri maximálnom výkone, pretože to je číslo, ktoré určuje skutočný výkon pri hrubovaní.
3
Spočítajte funkcie, ktoré vyžadujú riadené nástroje
Krížové otvory, plošky, drážky pre pero, štrbiny a excentrické diery potrebujú živú stanicu a funkciu osi C. Nechajte vo veži náhradné živé stanice pre budúce úlohy; rozdiel medzi možnosťou citovať novú súčiastku alebo jej odmietnutím je často jedna riadená pozícia.
4
Naplánujte si úroveň automatizácie
Veľkoobjemové dávky oprávňujú dvojité vretená alebo automatický prenos obrobku. Zmiešanej malosériovej výrobe lepšie vyhovuje štandardná revolverová hlava s poháňanými nástrojmi a rýchlou výmenou. Úplné poradie rozhodnutia – obálka, materiál, vlastnosti, veľkosť šarže – je uvedené v našom samostatnom sprievodcovi ako si vybrať horizontálny CNC sústružnícky a frézovací stroj .
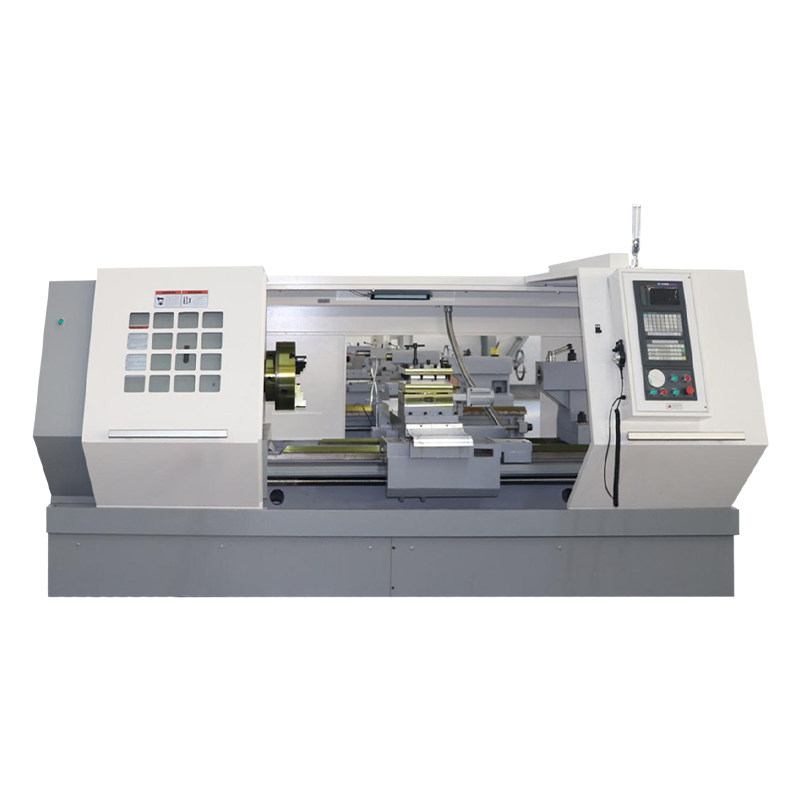
Pre zložité hriadele, ktoré si vyžadujú obrábanie na oboch koncoch, môže konfigurácia automatického dokovania s dvoma vretenami výrazne skrátiť celkový čas cyklu, pretože obrobok sa prenáša priamo z jedného vretena na druhé bez ďalšieho nastavovania. Hongjia NC106DS je postavený na tomto princípe.
Realistické očakávania presnosti
Presnosť je vzťah medzi obrobenými prvkami, nie číslo v protokole o teste. Najsilnejším dôvodom pre výber kombinovaného sústružnicko-frézskeho stroja je konzistencia vytvorená jediným upnutím.
0,01–0,02 mm Typické hádzanie medzi sústruženými a frézovanými prvkami na pevne držanom diele
H7 Tolerancia vŕtania sa bežne dosahuje jemným vŕtaním pri rovnakom nastavení
Ra 0,8-1,6 µm Povrchová úprava štandardným sústružením; zakončovací pas ho môže ešte znížiť
Tieto hodnoty predpokladajú pevný obrobok, vhodnú geometriu doštičky a stroj v primeranom stave. Nebudú držať na tenkostenných častiach alebo s dlhými, vychyľovacími nástrojmi: stroj poskytuje potenciál, ale o konečnom výsledku rozhoduje dizajn dielu a proces.
Kombinovaný stroj alebo cesta dvoch strojov?
Rozhodnutie je jednoduché: vyberte si kombinovaný stroj, keď sú vaše diely rotačné, ale obsahujú funkcie, ktoré vyžadujú frézovanie alebo vŕtanie. Samostatné čisto veľkoobjemové sústruženie a veľké hranolové frézovanie zostávajú lepšie na samostatných strojoch. Voľba závisí od toho, ako väčšina vašich šarží skutočne vyzerá.
Zvoľte sústruženie-frézovanie kedy
- Diely majú krížové otvory, ploché, drážky alebo otvory mimo stredu
- Sústrednosť medzi sústruženými a frézovanými prvkami je na výkrese
- Veľkosti dávok sa líšia a skutočným problémom je čas nastavenia
- Podlahová plocha je úzka a jeden stroj môže nahradiť dva
Vyberte samostatné stroje, keď
- Dlhé výrobné série sú takmer čisté sústruženie
- Pre veľké prizmatické časti potrebujete veľmi veľkú frézovaciu obálku
- Na oboch stranách už máte nečinnú kapacitu
- Ťažké odstraňovanie materiálu z frézovania by namáhalo vežu kombinovaného stroja
Užitočný mentálny model: každá zmena zaťaženia stroja je zdrojom chýb. Sústružnícke centrum odstraňuje tri alebo štyri zaťaženia na diel a pri zmiešanej krátkodobej práci je každé odstránené zaťaženie priamym ziskom.
Čo si overiť pred objednávkou
Na zozname špecifikácií záleží len vtedy, ak výrobca dokáže dodať konfiguráciu a stáť si za ňou. Opýtajte sa tieto otázky a zapíšte si odpovede.
- Vlastná konfigurácia: dá sa rozsah otáčok vretena, usporiadanie veže, chladiaci systém a manipulácia s trieskami prispôsobiť vašim dielom?
- Akceptačný štandard: ako je stroj pred dodaním testovaný proti vášmu vlastnému obrobku?
- Skúsenosti a výstupy: dodala továreň porovnateľné stroje? Vlastné údaje spoločnosti popisujú viac ako 20 rokov skúseností v tomto odvetví, ročnú produkciu približne 1 000 strojov a viac ako 500 inštalácií u zákazníkov.
20 Roky skúseností v odbore
1 000 Stroje vyrobené za rok
500 Zákaznícke inštalácie
Profil výrobcu ako napr CNC stroje Hongjia company introduction je rozumným východiskovým bodom, ale vaša vlastná skúšobná časť je skutočným referenčným bodom. Požiadajte o skúšku rezania s reprezentatívnym obrobkom; výsledok vám povie viac ako ktorákoľvek brožúra.
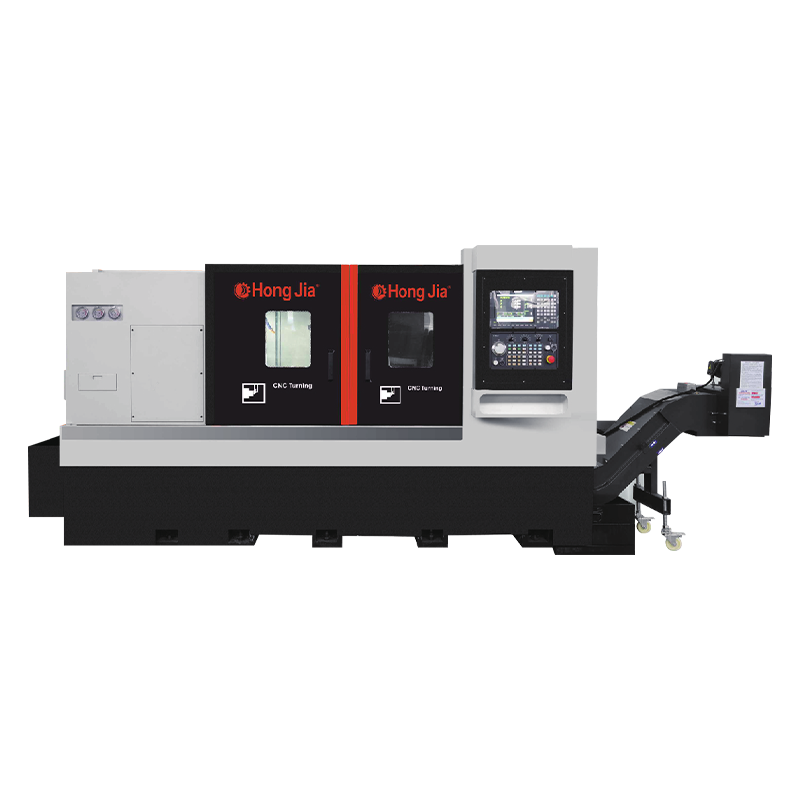
Na výrobu hriadeľov a puzdier vo veľkých objemoch využíva NC110DY od Hongjia svoju vysoko produkčnú konfiguráciu na skrátenie časov cyklov, čo je presne ten druh možnosti, ktorú môžete preskúmať, keď sa počty šarží vyšplhajú na tisíce.
Kúpte si stroj, ktorý vyhovuje dielom, ktoré máte dnes, a ponechajte rezervu na diely, ktoré budete ponúkať zajtra. Správne CNC sústružnícke a frézovacie centrum vykonáva prácu dvoch strojov bez toho, aby od operátora žiadalo opätovné upnutie dobrého dielu.
