




Neváhajte kontaktovať, keď nás potrebujete!
 Domov / Novinky / Priemyselné správy / Päťosové CNC obrábanie: Ako to funguje, čo to stojí a kedy sa to oplatí
Päťosové CNC obrábanie: Ako to funguje, čo to stojí a kedy sa to oplatí
 2026.11.18
 Priemyselné správy
Hydraulické potrubie s dvanástimi priečne vyvŕtanými otvormi v zložených uhloch pristáva na stole pre cenovú ponuku. Na trojosovej fréze potrebuje päť nastavení a päť upínacích prípravkov a samotné tretie nastavenie predstavuje chybu lokalizácie približne 0,03 mm, s ktorou sa musí vyrovnať každá ďalšia operácia. Na päťosovom stroji beží rovnaký diel pri jednom upnutí.
Toto porovnanie je celý obchodný prípad. Päťosové CNC nevyhrá prácu, pretože vyzerá pokročilo; vyhráva, pretože vymaže nastavenia a vymazanie nastavenia vymaže zariadenie, opätovné upnutie, úsudok operátora a vrstvu tolerančného zásobníka, ktoré potom nikto nemôže kontrolovať. Ak rodina dielov na vašej podlahe stále potrebuje štyri alebo viac nastavení, päťosové modelovanie sa oplatí vážne. Ak ho potrebuje, kapitál je zvyčajne lepšie minúť na kapacitu, ktorú budete využívať každý deň.
Čo vlastne päťosové CNC znamená
Päťosové CNC nie je jeden typ stroja. Popisuje akékoľvek obrábacie centrum, ktoré môže polohovať alebo poháňať rezný nástroj pozdĺž troch lineárnych osí – X, Y a Z – plus dvoch rotačných osí vybraných z A (rotácia okolo X), B (rotácia okolo Y) a C (rotácia okolo Z). Na počte osí záleží oveľa menej ako na režime prevádzky: pozičný alebo simultánny.
3 2 polohové obrábanie
Dve rotačné osi sa nastavia na uhol a upnú. Rezanie potom prebieha presne ako na trojosovom stroji, len z iného smeru. Rotačné osi sa správajú ako prípravky vyrobené z kovu: zmeny orientácie trvajú niekoľko sekúnd a uzamknutý rotačný kĺb sa svojou tuhosťou blíži k pevnému odliatku. Pre väčšinu dielenských prác – konzoly, kryty, dosky so šikmými plochami – 3 2 poskytuje väčšinu výhod za zlomok programovacieho úsilia.
Simultánne päťosové obrábanie
Všetkých päť osí interpoluje spoločne, takže os nástroja sleduje povrch. To je to, čo obežné kolesá, bubliny, lopatky, implantáty a hlboko tvarované dutiny formy vyžadujú, a je to tiež režim, ktorý umožňuje dosiahnuť podrezané a priečne otvory bez opätovného upevnenia. Vyžaduje si to CAM so simuláciou stroja, post-procesor overený na šrote a operátorov, ktorí rozumejú rotačným limitom a singularitám.
| Konfigurácia | Ako sa stroj správa | Typické použitie | Programátorské úsilie | Tuhosť |
|---|---|---|---|---|
| 3-osový | Pevné vreteno; časť premiestnená manuálne medzi nastaveniami | Prizmatické časti s rysmi na dvoch alebo troch stranách | Nízka | Najvyššie |
| 3 2 polohové | Index a svorka rotačných osí; rezanie zostáva v pevnej orientácii | Uhlové čelá, krížové otvory, päťstranná práca v jednom upnutí | Mierne | Vysoká pri upnutí |
| Simultánne 5-osé | Všetky osi interpolujú, keď je nástroj v reze | Obežné kolesá, lopatky, tvarované formy, podrezané prvky | Vysoká – vyžaduje sa simulácia a overený príspevok | Nízkaest, especially with rotary mass in the head |
Tri zostavy strojov a čo robia s vašou konfiguráciou
Tam, kde rotačné osi fyzicky sedia, sa mení tuhosť, pracovný priestor a hmotnosť dielu, ktorý môžete držať. Tri rozloženia pokrývajú takmer všetko, čo je na trhu.
- Hlava/hlava: obe rotačné osi žijú v hlave vretena, takže stôl zostáva plochý a môže niesť ťažké alebo nepohodlné diely. Trest je pohyb hmoty vysoko v štruktúre, čo obmedzuje veľkosť a tuhosť – najčastejšie na menších strojoch.
- Hlava/stôl: jedna rotačná os vo vretene, zvyčajne B, a jedna v stole, zvyčajne C. Toto je najbežnejší kompromis: použiteľná tuhosť, praktický obal a dobrý prístup pre stredne veľké práce.
- Stôl/stôl (čap): obe osi sedia v stole a nakláňajú a otáčajú obrobok. Veľmi presné a pevné pre diely, ktoré pasujú, ale čapy obmedzujú hmotnosť dielu a gravitácia pôsobiaca na ťažký obrobok sa prejavuje ako chyba polohovania na rotačných snímačoch.
Skontrolujte hodnoty krútiaceho momentu vzhľadom na časť, ktorú skutočne zamýšľate spustiť. Stôl dimenzovaný na statickú nosnosť 200 kg môže byť dimenzovaný na tretinu kapacity, keď os musí zrýchliť zaťaženie, a dynamická hodnota je taká, ktorá prežije kontakt s časom cyklu.
Kde sa peniaze vracajú
Päťosová návratnosť sa zriedka javí ako rýchlejší cyklus. Zobrazuje sa ako hodiny odstránené z prednej a zadnej časti cyklu a ako chyby, ktoré sa prestanú vyskytovať.
Odstránenie nastavenia
Časť so štyrmi nastaveniami, ktorá sa zmení na časť s jedným nastavením, odstraňuje tri dizajny upínacích prípravkov, tri skúšobné chody a tri možnosti naložiť obrobok nesprávnym smerom. V prípade, že nastavenie stojí 45 až 90 minút nečinnosti vretena, táto riadková položka to často rieši.
Kratšie, tuhšie nástroje
Hlboké dutiny na trojosovom stroji nútia dlhé nástroje a priehyb stúpa s kockou previsu. Naklonenie hlavy vám umožní dosiahnuť rovnakú vlastnosť s nástrojom o 30 až 40 percent kratším, čo môže znásobiť tuhosť niekoľkonásobne. Viditeľným výsledkom je lepšia povrchová úprava a dlhšia životnosť nástroja; skrytým výsledkom je menej prihrávok v polotovare.
Jeden údaj namiesto ich hromady
Tri nastavenia, z ktorých každé prispieva k chybe polohy 0,02 mm, nedosiahne celkovo 0,02 mm – v najhoršom prípade dodajú približne 0,06 mm a zvyčajne sa objaví ako pozičný popis medzi dvoma prvkami vyrobenými v rôznych nastaveniach. Jedno zovretie sa zrúti, ktoré sa nahromadí do jedného príspevku. Na tuhosti pri zdroji záleží rovnako, a preto je tu rovnaká úvaha horizontálne sústružnícke centrá s vysokou tuhosťou .
Ovládanie osi nástroja na tvarovaných plochách
Keď je os nástroja držaná blízko normály povrchu, guľová fréza pokračuje v práci okolo svojho efektívneho priemeru namiesto ťahania pri takmer nulovej reznej rýchlosti na hrote nástroja. Prechod sa môže mierne rozšíriť a čas manuálneho leštenia sa zníži spôsobom, ktorý sa nikdy neprejaví v odhade CAM.
Náklady, ktoré sa zriedka vyskytujú v cenovej ponuke
Cena stroja je najmenej prekvapivé číslo v projekte. Zvyšok má tendenciu doraziť neskôr, vo faktúrach a v hodinách.
- CAM a overený postprocesor. Simultánny päťosový stĺpik je špecifický pre stroj a musí sa osvedčiť na šrote predtým, ako sa dotkne časti zákazníka. Rozpočet na simulačný softvér ako požiadavka, nie možnosť.
- Programovacie hodiny. Programovanie prvej simultánnej dráhy nástroja môže trvať tri až desaťkrát dlhšie ako ekvivalentná trojosová úloha. Udržujte približne 80 percent pracovnej záťaže v 3 2 a vyhraďte súčasné cesty pre funkcie, ktoré ich skutočne potrebujú.
- Zručnosť operátora. Rotačné limity, singularity, uvedomenie si kolízií a priebežné snímanie nie sú absorbované za týždeň a pád čapu je nákladný spôsob, ako sa ich naučiť.
- Držiaky nástrojov a vôľa. Krátke, dobre vyvážené držiaky, viac ich v zásobníku a dostatočná vôľa na to, aby udržali hlavu mimo prípravku v každom uhle.
- Budova a služby. Práca na základoch, riadenie chladiacej kvapaliny a triesok a stabilná teplota okolia, ak sa očakáva, že rotačné snímače zachovajú presnosť počas celej zmeny.
- Údržba a kalibrácia. Rotačná vôľa, kontroly enkodéra a overenie geometrie patria do ročného plánu od prvého dňa, nie až po prvej dávke mimo tolerancie.
Praktický test predtým, ako sa zaviažete
Porovnajte to s tromi mesiacmi pracovných kariet, nie s brožúrou.
- Spočítajte časti, ktoré potrebujú viac ako dve orientácie. Ak je táto skupina pod pätinou vášho pracovného zaťaženia, 3 2 na existujúcom vertikálnom stroji ju už môže pokryť.
- Uveďte tolerancie, s ktorými momentálne bojujete. Ak je problémom popis polohy medzi prvkami na rôznych plochách, opraví ho päťosový. Ak ide o toleranciu veľkosti na jednej ploche, nie je to tak.
- Modelujte návratnosť podľa hodín nastavenia a prepracovania namiesto času cyklu. Čas rezania na päťosovom stroji nie je často o nič lepší ako na trojosovom stroji a uvádzať ho ako zvýšenie rýchlosti lichotí číslam.
- Cenu alternatívy čestne: extra in-house nastavenia versus subdodávky rodiny do päť-osí obchod. Pri malom objeme zvyčajne vyhráva subdodávateľ a nie je viazaný žiadny kapitál.
Ak je váš obchod postavený okolo sústruženia
Nie každý problém s nastavením potrebuje päťosovú frézku. Na súčiastkach typu hriadeľa a skľučovadla prvý skutočný zisk zvyčajne pochádza z dokončenia viacerých operácií pri jednom upnutí na sústruhu – rovnaká logika eliminácie nastavenia, aplikovaná na inú orientáciu vretena.
Trojosové synchrónne sústruženie s osou C, aktívnym nástrojom a synchronizovaným druhým vretenom umožňuje obrábanie hriadeľa z oboch koncov proti jednému nulovému bodu, s vyfrézovanými plochami a priečnymi otvormi dokončenými v rovnakom cykle. Tým sa odstráni druhá operácia, druhé zariadenie a druhá šanca na stratu sústrednosti.
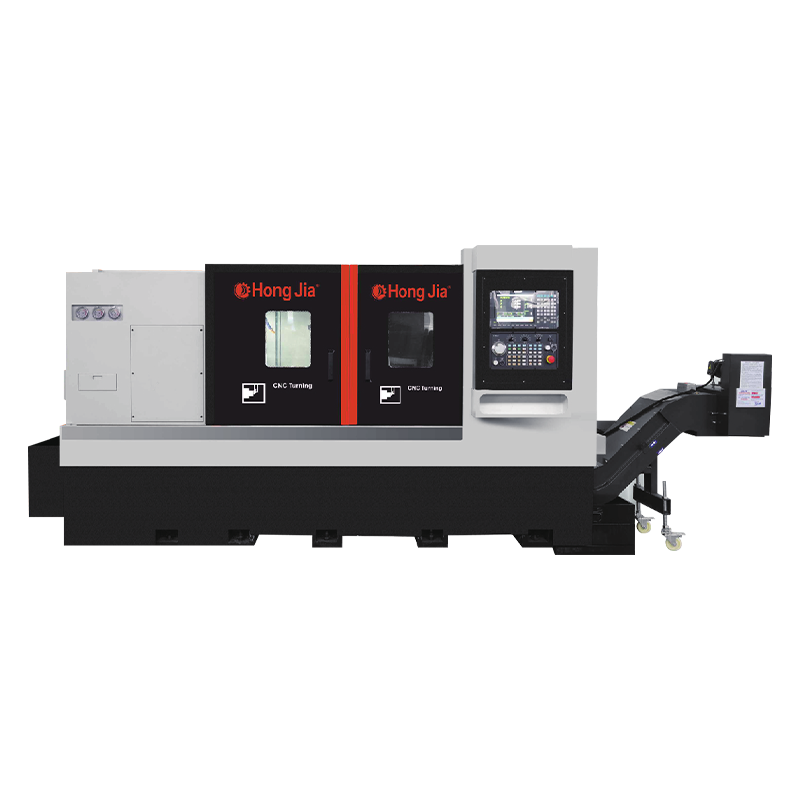
 NC-106D-Y 3-osové synchrónne horizontálne sústružnícke centrum Trojosové synchrónne sústružnícke centrum s poháňanou revolverovou hlavou a osou Y, vhodné na dokončenie sústruženia, frézovania, vŕtania a vyvrtávania na hriadeľoch v menšom počte nastavení. Zobraziť produkt →
Tam, kde súčiastka potrebuje sústruženie, vŕtanie a vyvrtávanie v jednom zásahu, sústružnícke centrum s poháňanou revolverovou hlavou a schopnosťou vyvrtávania zlisuje tri operácie do jednej. Ekonomika je identická s päťosovou prácou: úspora spočíva v prípravkoch, nie v otáčkach vretena.
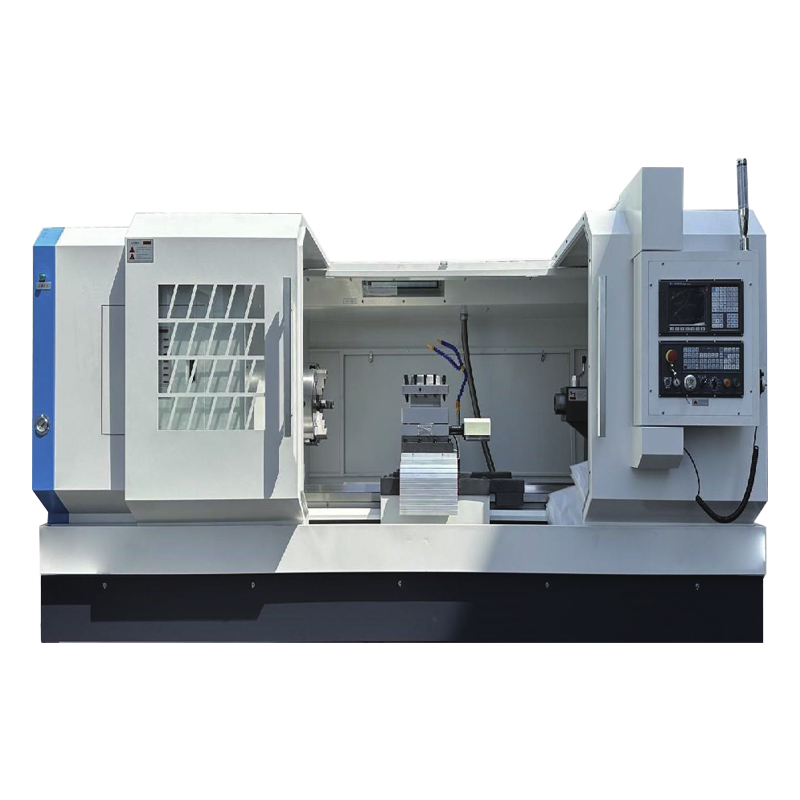
 Horizontálne sústružnícke centrum T36P sústruženie, vŕtanie a vyvrtávanie Horizontálne sústružnícke centrum na sústruženie, vŕtanie a vyvrtávanie zložitých obrobkov s vysokou tuhosťou konštrukcie a 75 l výsuvnou nádržou chladiacej kvapaliny. Zobraziť produkt →
Pre veľké hranolové práce poskytuje dvojstĺpové obrábacie centrum pracovnú obálku, ktorú C-rám nedokáže, a s indexovacou hlavou pokrýva šikmé plochy v 3 2 bez platenia za úplné súčasné ovládanie.
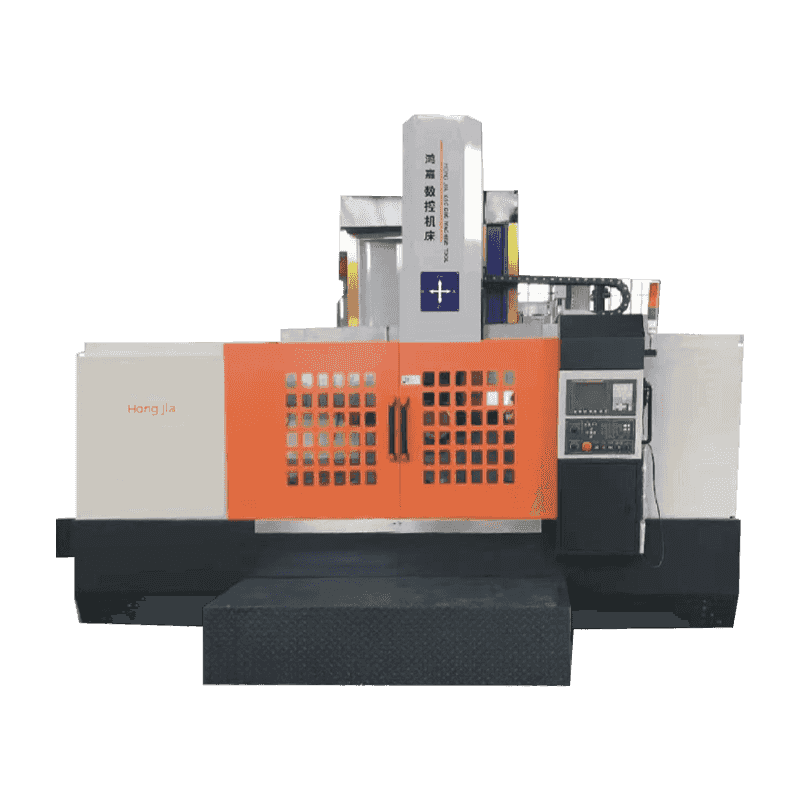
 Dvojstĺpové obrábacie centrum pre veľké obrobky Séria dvojstĺpových obrábacích centier pre veľké, ťažké obrobky, s vysoko pevným liatinovým lôžkom, šírkami portálu do 1400 mm a rýchloposuvom do 20 m/min. Zobraziť produkt →
Katalóg za touto stránkou sa nachádza v skoršom štádiu rovnakej logiky – horizontálne sústružnícke centrá, vertikálne sústruhy a obrábacie centrá postavené na znížení počtu upnutých dielov; zázemie spoločnosti stanovuje výrobnú základňu za tým. Ak rodina dielov skutočne potrebuje súčasných päť osí, táto schopnosť musí pochádzať zo stroja, ktorý je na to určený. Sústružnícke centrum alebo obrábacie centrum 3 2 dokáže odstrániť nastavenia, ktoré v prvom rade nikdy nepotrebovali päť osí.
Príprava podlahy
Stroj prichádza dlho predtým, ako je proces stabilný. Tieto položky rozhodujú o tom, či je prvý mesiac produktívny alebo bolestivý.
- Založenie a vyrovnanie: dodržujte požiadavky na zaťaženie a ukotvenie, potom znova skontrolujte úroveň po prvých týždňoch rezania.
- Tepelná stabilita: rotačné kódovače a rast vretena reagujú na teplotné výkyvy; dielňa, ktorá sa počas zmeny mení o desať stupňov, to ukáže v častiach.
- Údaje o snímaní a nástroji: sondovanie v stroji premení päťosový stroj z rýchleho rezača na samoopravný a je to najlacnejšia poistka proti chybe upínača.
- Overenie: kontrola ballbar a skúšobný rez na známom artefakte, vrátane rotačných odsadení stredov, pred uvoľnením akejkoľvek zákazkovej práce.
- Jazdy na sucho: preverte každý nový program v simulácii, potom na vzduchu so zatvorenými dverami a potom v hliníku predtým, ako sa priblíži k produktu.
Päťosé CNC je nástroj na elimináciu nastavenia s vysokým vstupným. Kúpte si ho, keď má rodina súčiastok zložené uhly, krížové prvky alebo tolerančnú sadu, ktorú tri nastavenia nedokážu udržať – a kúpte si ho s už naplánovaným CAM, postprocesorom a školením, pretože práve tie premieňajú počet osí na dodávané diely. Ak je úprimná odpoveď, že dve alebo tri čísla dielov potrebujú simultánnu kontrolu, zatiaľ čo ostatné bežia šťastne za 3 2, zaobstarajte si týchto pár subdodávateľmi a investujte kapitál do kapacity, ktorú budete nakladať každý týždeň.
