




Neváhajte kontaktovať, keď nás potrebujete!
 Domov / Novinky / Priemyselné správy / Viacosové obrábanie: typy, výhody a ako vybrať správne vybavenie
Viacosové obrábanie: typy, výhody a ako vybrať správne vybavenie
 2026.09.23
 Priemyselné správy
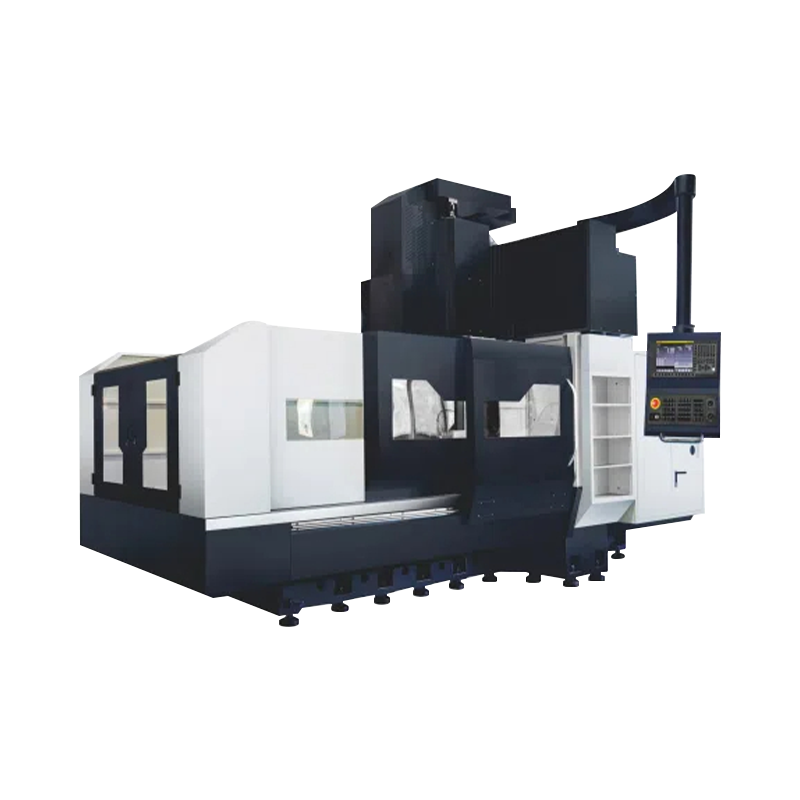
QC práve zamietla tretiu várku odliatku potrubia, pretože dva uhlové porty nie sú zarovnané. Toto odmietnutie je momentom, keď väčšina strojární začína čítať o viacosovom obrábaní. Keď musí byť obrobok znovu upnutý, aby dosiahol uhlové alebo zakrivené prvky, každé nové nastavenie znovu zavedie chybu zarovnania, opotrebovanie upínadla a úsudok operátora. Viacosové obrábanie udrží diel v jednom upnutí a nástroj sa k nemu dostane z viacerých smerov, a preto ho výrobcovia v letectve a medicíne používajú už desaťročia. Okamžitým výsledkom sú užšie tolerancie a kratšie dodacie lehoty; väčším výsledkom je predvídateľný proces založený na prvej časti. Napriek tomu je stroj len polovicou riešenia: dráhy nástroja CAM, uchytenie obrobku a skúsenosti programátora rozhodujú o tom, či si extra osi skutočne zaslúžia svoje udržanie.
Čo vlastne znamená viacosové obrábanie
CNC stroje opisujú pohyb súradnicovými osami. Tri lineárne osi sú X, Y a Z. Rotačná os otáčajúca sa okolo X je os A, okolo Y je os B a okolo Z je os C. Keď stroj kombinuje lineárne osi s aspoň jednou rotačnou osou, stáva sa viacosovým strojom. Väčšina štvorosových strojov používa otočný stôl na osi C; päťosové stroje pridávajú sklopnú hlavu vretena, sklopný stôl alebo oboje. Fráza 3 2 sa vzťahuje na päťosový stroj používaný v polohovacom režime, kde sa rotačné osi pohybujú do uhla a zablokujú sa, potom sa režú rovnakým spôsobom ako trojosový stroj.
Nižšie uvedená tabuľka porovnáva konfigurácie, ktoré dominujú v obchodoch a kompromisy, ktoré každá z nich prináša:
| Konfigurácia | Pohyb | Typické diely | Hlavná sila | Dávajte si pozor |
|---|---|---|---|---|
| 3-osový | X, Y, Z lineárne | Jednoduché hranolové diely, platničky, vrecká | Najnižšia cena, jednoduché programovanie | Uhlové funkcie si stále vyžadujú ďalšie nastavenia |
| 4-osové (3 1) | X, Y, Z plus jedna rotačná os | Zakrivené drážky, skrine prevodoviek, dlhé profily | Rotačný pohyb za primeranú cenu | Dĺžka dielu obmedzená priemerom stola |
| 5 osí 3 2 | X, Y, Z plus dve rotačné osi | Konzoly s uhlovými otvormi, základne foriem | Dosahuje päť strán v jednom nastavení | Chýba skutočné simultánne päťosové rezanie |
| 5-osové simultánne | X, Y, Z plus interpolované rotačné osi | Obežné kolesá, lopatky turbín, organické tvary | Najlepšia povrchová úprava a doba cyklu | Najdrahšie na programovanie a overovanie |
| Viacúlohové sústružnícke centrum | Os X, Z, Y, C, druhé vreteno | Hriadele s frézovanými plôškami, krížové otvory, excentry | Celá časť dokončená v jednom cykle | Vyžaduje živé nástroje a schopnosť osi Y |
Ako viacosové obrábanie mení myslenie nastavení
Pridanie osí nepridáva iba pohyb; mení referenčný systém. Na 3-osovom stroji sa uhlový otvor vytvorí umiestnením obrobku na uhlový prípravok, takže poloha otvoru závisí od toho, ako presne je prípravok upnutý. Na stroji s viacerými osami stroj sám otáča diel alebo nástroj do naprogramovaného uhla a jediný základ, na ktorom záleží, je kalibrovaná poloha otáčania. Chyba zariadenia sa prestane hromadiť.
Výrobná postupnosť tiež mení tvar:
- Modelujte súčiastku v CAD a konvertujte ju na CAM, pričom definujte každý prvok v jednom súradnicovom systéme.
- Simulujte kompletný program vrátane rotačného pohybu, vôle držiaka nástroja a pohybu stola.
- Raz upnite obrobok a nasnímajte alebo naznačte jeho referenčné hrany.
- Spustite cyklus; stroj umiestňuje rotačné osi automaticky medzi rezmi.
- Skontrolujte hotové prvky oproti rovnakému súradnicovému systému, pretože nič nebolo znovu upnuté.
Prírastok tolerancie pochádza z odstránenia upnutia. Prvok vyrobený po treťom opätovnom upnutí nesie nahromadenú chybu všetkých predchádzajúcich nastavení. Jeho opracovanie v pôvodnom upnutí zachováva identický údaj, čo je dôvod, prečo obchody s opakovateľnosťou 0,01 mm vidia menej šrotových dielov, aj keď sa čas cyklu takmer nezmení.
Keď sa viacosové obrábanie oplatí
Nie každá časť potrebuje päť osí. Kandidáti majú tendenciu zdieľať niekoľko vlastností: šikmé otvory, zakrivené povrchy koľajníc, tvarované steny formy alebo prerušované rezy, ktoré vyžadujú konštantnú orientáciu nástroja. Najsilnejšími kandidátmi sú nižšie uvedené päťčlenné rodiny:
- Letecké konštrukčné diely – tenkostenné konzoly, telesá ventilov a armatúry so šikmými otvormi; prototypy a výrobné diely majú rovnakú presnosť pri jednom nastavení.
- Komponenty foriem a foriem – jadrá, vložky a elektródy s ryhovanými povrchmi, kde päťosová konečná úprava zabraňuje stopám po opätovnom upnutí.
- Lekárske implantáty a nástroje – zakrivené titánové profily a zložené uhlové otvory, kde stabilné umiestnenie chráni citlivú geometriu.
- Diely hnacieho ústrojenstva automobilov a motocyklov – spojovacie držiaky, hardvér motora a pedálové skrinky, ktoré sa medzi revíziami menia a vyžadujú rýchle prečíslovanie.
- Hydraulické a energetické komponenty – ventilové telesá a konektory s priečne vyvŕtanými otvormi, ktoré sa musia stretávať v strede materiálu bez unášania.
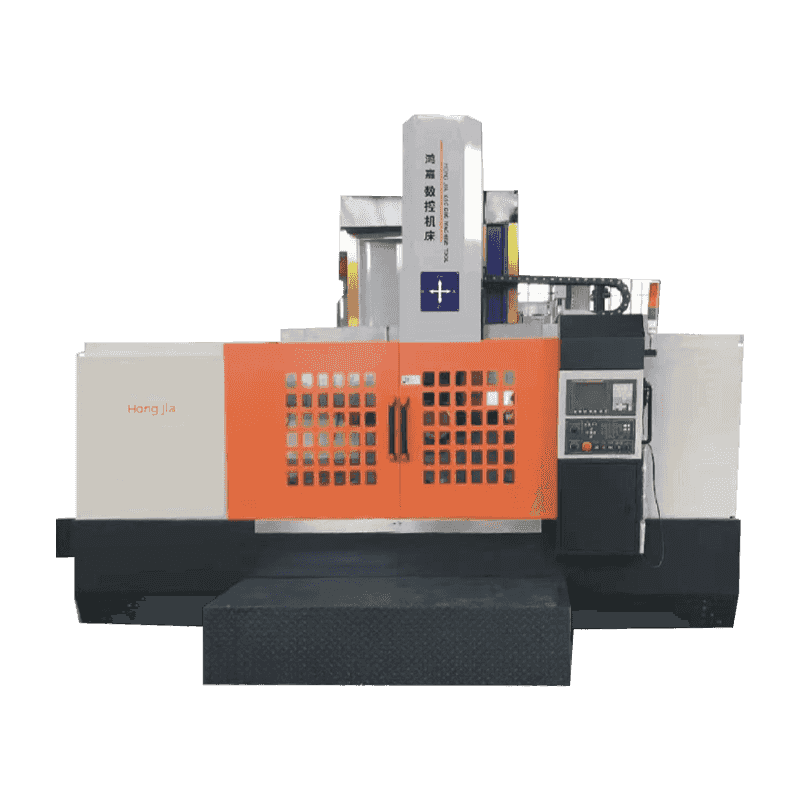
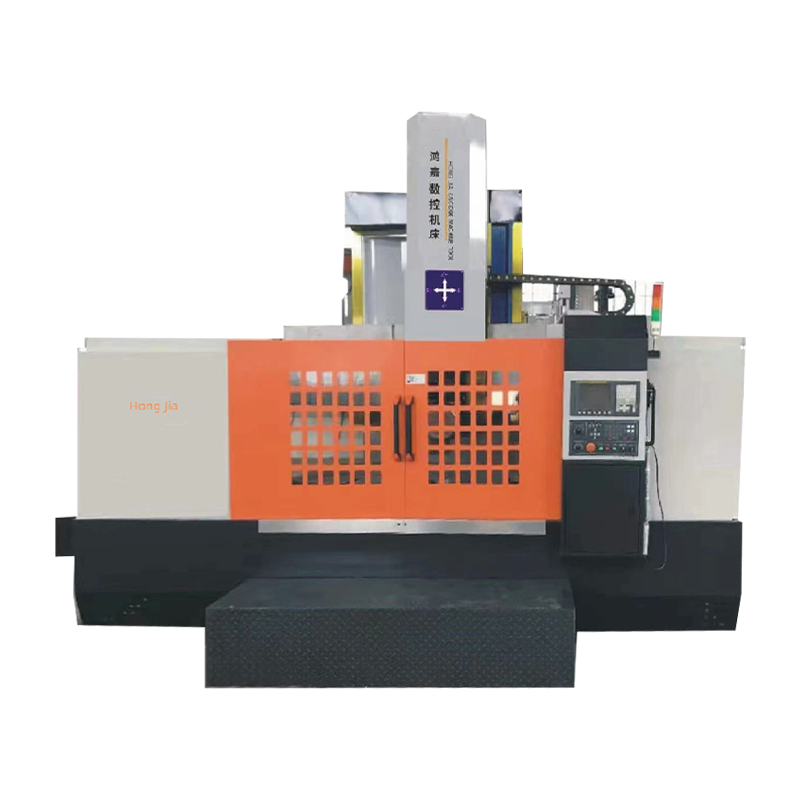
 1165A Vysokorýchlostné ťažké obrábacie centrum pre pevné frézovanie Toto vysokovýkonné obrábacie centrum sa vyznačuje širokou základňou, vodiacimi dráhami s veľkým rozpätím a predpätými guľôčkovými skrutkami na udržanie tuhosti pri frézovaní na rotačnom stole, čo z neho robí dobrú voľbu, keď dlhé nástroje vyžadujú stabilné rezanie. Zobraziť produkt →
Na strane frézovania rozhoduje tuhosť o tom, či otočný stôl poskytuje svoju menovitú presnosť. Ľahký VMC sa môže ohýbať, keď dlhý nástroj visí nad rotačným upínačom; vysokovýkonné obrábacie centrum s vysokorýchlostným vretenom, ako je 1165A, absorbuje toto zaťaženie a udržuje hrot nástroja stabilný, zatiaľ čo sa stôl nakláňa a otáča.
Viacosové sústruženie: Kde sa zbiehajú obrábacie centrá a sústruhy
Väčšina úvodných článkov o viacosovom obrábaní hovorí o frézovacích centrách, no k najväčším redukciám nastavenia často dochádza na strane sústruženia. Moderné viacosové sústružnícke centrum pridáva os C na hlavnom vretene, os Y na revolverovej hlave a často aj druhé vreteno. Hriadeľ, ktorý si kedysi vyžadoval tri operácie, upínanie, presun podvretena a potom samostatné frézovacie centrum, je teraz možné dokončiť v jednom cykle.
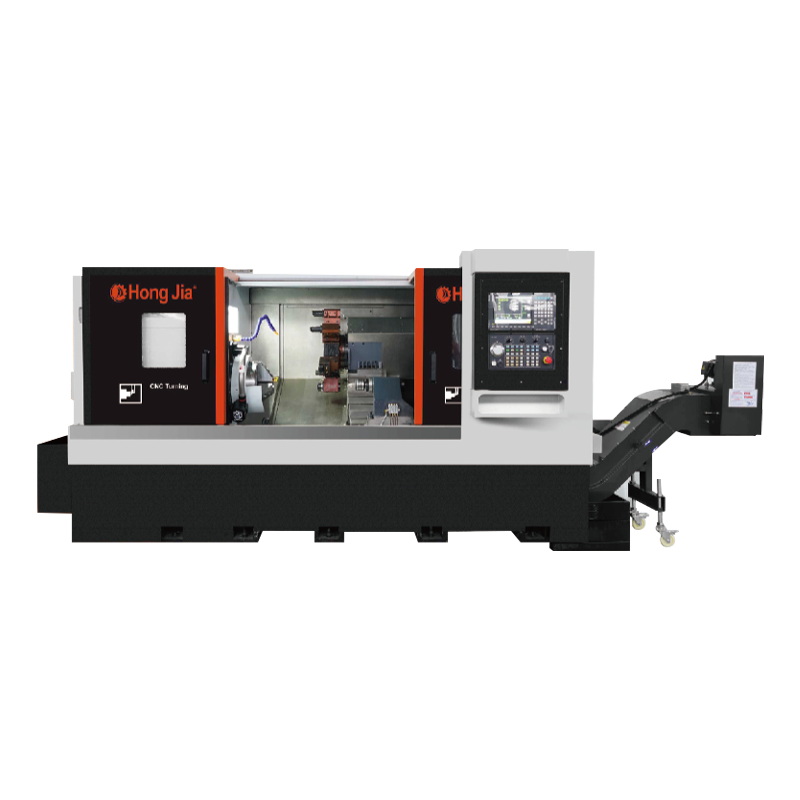
 NC-106DS Dvojvretenové automatické dokovacie sústružnícke centrum Vďaka automatickému prenosu obrobku medzi hlavným a vedľajším vretenom toto centrum dokončuje oba konce hriadeľa v jednom cykle, čím znižuje chyby upínania a podporuje sústruženie, vŕtanie, vyvrtávanie, frézovanie a závitovanie zložitých dielov. Zobraziť produkt →
Dizajn s dvoma vretenami to posúva ďalej. V automatickom usporiadaní dokovania sa diel presunie z hlavného vretena na vedľajšie vreteno bez zastavenia programu. Obidva konce hriadeľa sú opracované v rovnakom cykle, takže funkcie druhej operácie odkazujú na nulový bod prvej operácie namiesto nového upnutia. Preto a dvojvretenové automatické dokovacie riešenie sa stala štandardnou odpoveďou na zložité hriadele s funkciami na oboch koncoch.
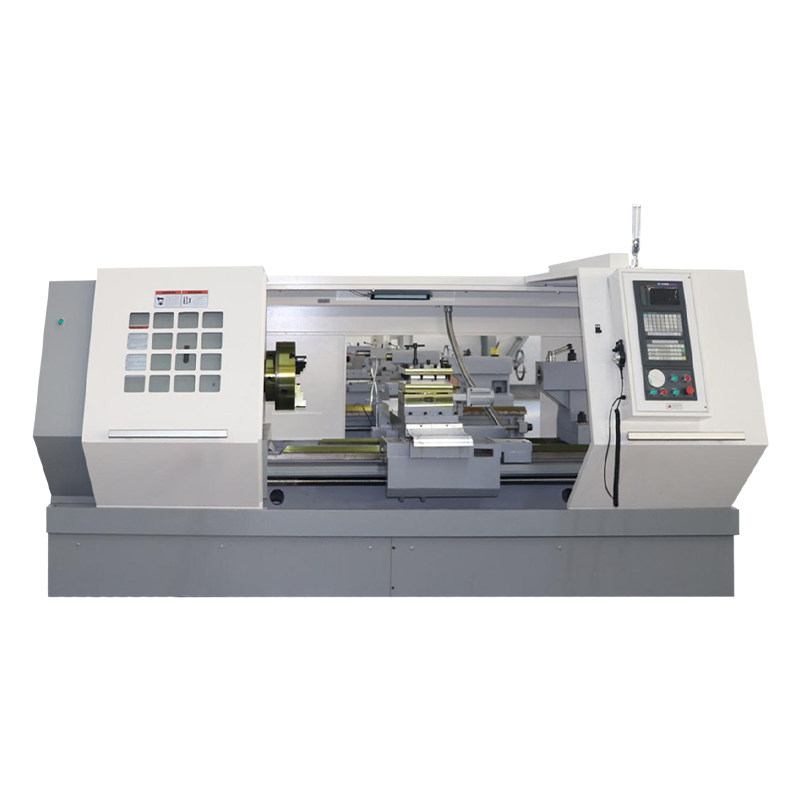
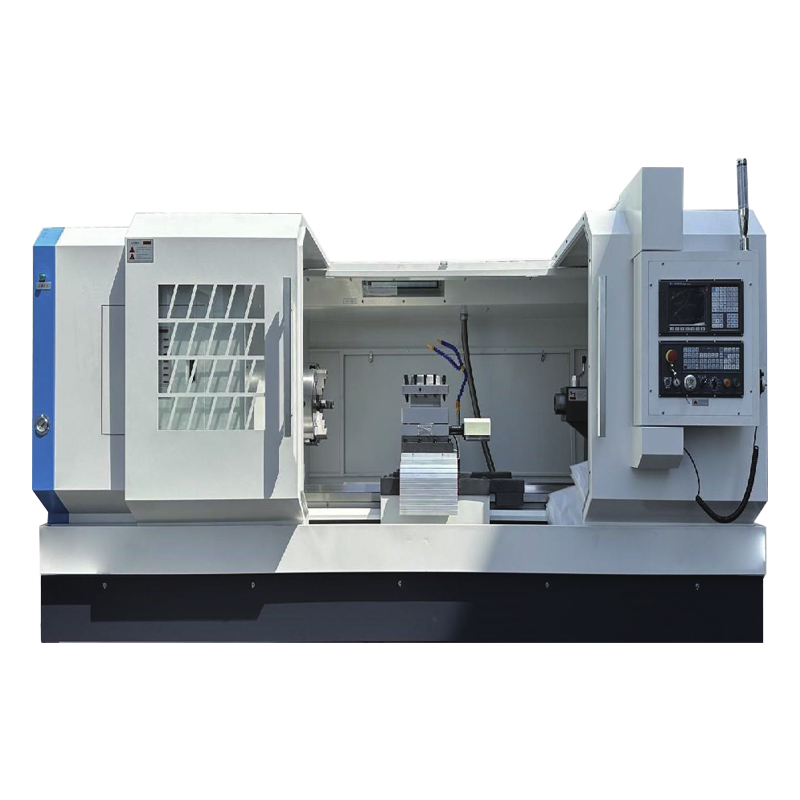
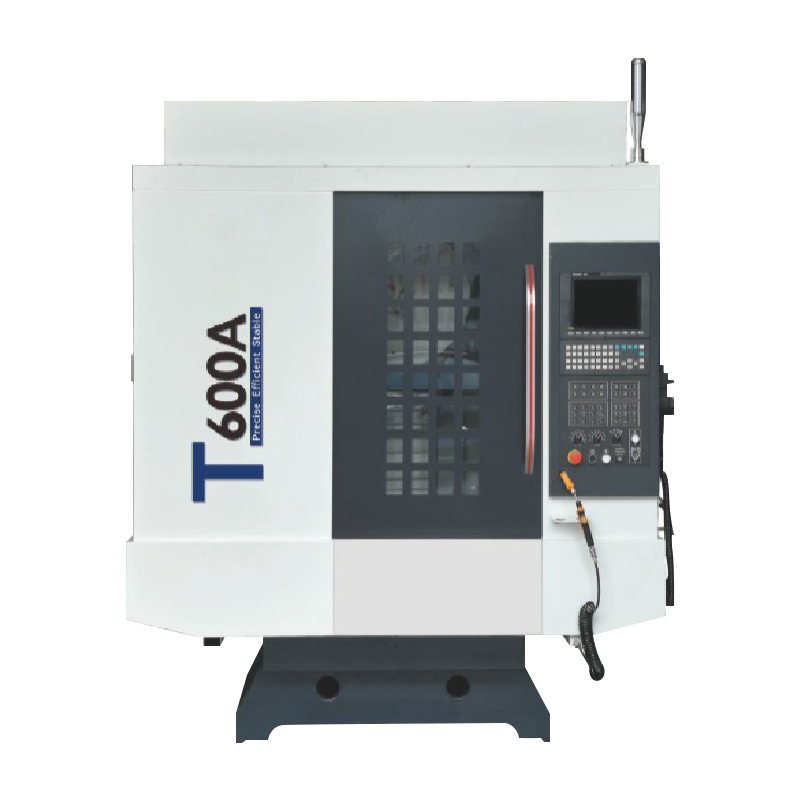
 Multifunkčné sústružnícke centrum T36P s vŕtaním a vyvrtávaním Tento stroj kombinuje sústruženie s vŕtaním a vyvrtávaním v jedinom nastavení s použitím tuhej konštrukcie na ťažké rezanie. Jeho integrované vreteno a odnímateľná nádrž na chladiacu kvapalinu sú vhodné pre vysokovýkonné diely vyžadujúce krížové otvory alebo excentrické prvky. Zobraziť produkt →
Rovnaká logika platí pre otvory, štrbiny a plochy. Sústružnícke centrum s možnosťou vŕtania a vyvrtávania, ako napríklad T36P, kombinuje sústružené priemery s priečnym vŕtaním otvorov, frézovaním drážok a excentrickým vyvrtávaním. Diel zostáva upnutý, kým sa revolverová hlava medzi operáciami indexuje, takže vzťah medzi sústruženým priemerom a vyvŕtaným otvorom je riadený strojom a nie sekundárnym nastavením.
Čo skontrolovať pred kúpou viacosového stroja
Stroj s viacerými osami automaticky nezlepší obchod. Týchto päť kontrol zabráni najčastejším chybám pri nákupe:
| Skontrolujte | Prečo na tom záleží |
|---|---|
| CAM post-procesor | Viacosý stroj je zbytočný bez overeného postprocesora; otestujte to na skutočnom ovládači predtým, ako podpíšete. |
| Presnosť rotačnej osi | Stoly so šnekovým prevodom ukazujú vôľu a stoly s priamym pohonom sú drahšie; požiadať o uvedenú vôľu a čísla presnosti polohy. |
| Kontrola a simulácia | Päťosové cykly vyžadujú vysokorýchlostný výhľad dopredu a predchádzanie kolíziám; operátori potrebujú tieto nástroje na bezpečnú prácu. |
| Rozpočet na prípravky a nástroje | Otočné stoly, základné dosky a zákazkové svorky pridávajú významný podiel na cene stroja; zahrnúť ich do návratnosti investícií. |
| Školenie a servis | Viacosové programovanie je samostatná zručnosť; potvrďte, že dodávateľ môže zaškoliť vašich programátorov a poskytnúť diagnostiku na diaľku. |
Pre mnohé dielne je najpraktickejším prvým krokom k viacosovej práci a horizontálny stred otáčania s nástrojmi pod napätím, pretože hriadele, príruby a vretená zvyčajne potrebujú funkcie uhlového frézovania a vŕtania, ktoré môže sústružnícke centrum dosiahnuť pri jedinom upnutí.
Výrobná realita: Čo Multi-Axis nerieši
Viacosové obrábanie si zaslúži svoju povesť, no prináša aj obmedzenia, ktoré sa prejavia po inštalácii. Päť najčastejších prekvapení je:
- CAM čas sa presúva do kancelárie – generovanie a overenie simultánnych dráh nástroja trvá dlhšie ako trojosové programy, ktoré nahrádzajú.
- Čas cyklu sa môže predĺžiť – jeden stroj, ktorý vykonáva prácu predtým rozloženú na troch vretenách, znamená, že stroj beží naprázdno, kým sa nástroje indexujú a súčiastka sa presúva.
- Riziko kolízie je vyššie – otočné stoly a dlhé držiaky nástrojov znižujú vôľu, takže simulácia je povinná, nie voliteľná.
- Pracovná obálka sa zmršťuje – otočný stôl zdvihne súčiastku a vysoké súčiastky môžu naraziť na nos vretena skôr, ako stôl dokončí svoju dráhu.
- Zmeny zručností operátora – rutiny snímania, nastavenie nástroja a kontrola počas procesu sú dôležitejšie ako bežné skúsenosti s obrábaním.
Praktickým prístupom je nasmerovať prácu vo viacerých osiach k strojom, kde sú osové náklady opodstatnené, a ponechať jednoduché prizmatické časti na jednoduchom trojosovom zariadení. Obchody, ktoré zámerne spravujú mix, získajú najlepšiu návratnosť pri oboch typoch strojov.
Užitočné cvičenie: vezmite si tri najproblematickejšie diely v obchode, spočítajte nastavenia, ktoré dnes potrebujú, a ocente rovnaké diely pomocou štvorosových a päťosových cenových ponúk. Ak počet nastavení klesne zo štyroch na jeden, obchodný prípad sa vytvorí sám. Odtiaľ sa otázka špecifikácie stáva jednoduchšou: koľko rotačnej kapacity, aká rýchlosť vretena a ktorý CAM post-procesor. Viacosové obrábanie nie je samostatnou kategóriou výroby; je to jednoducho normálna odpoveď pre diely, ktoré odmietajú byť dokončené jedným štvorcovým upnutím.
